
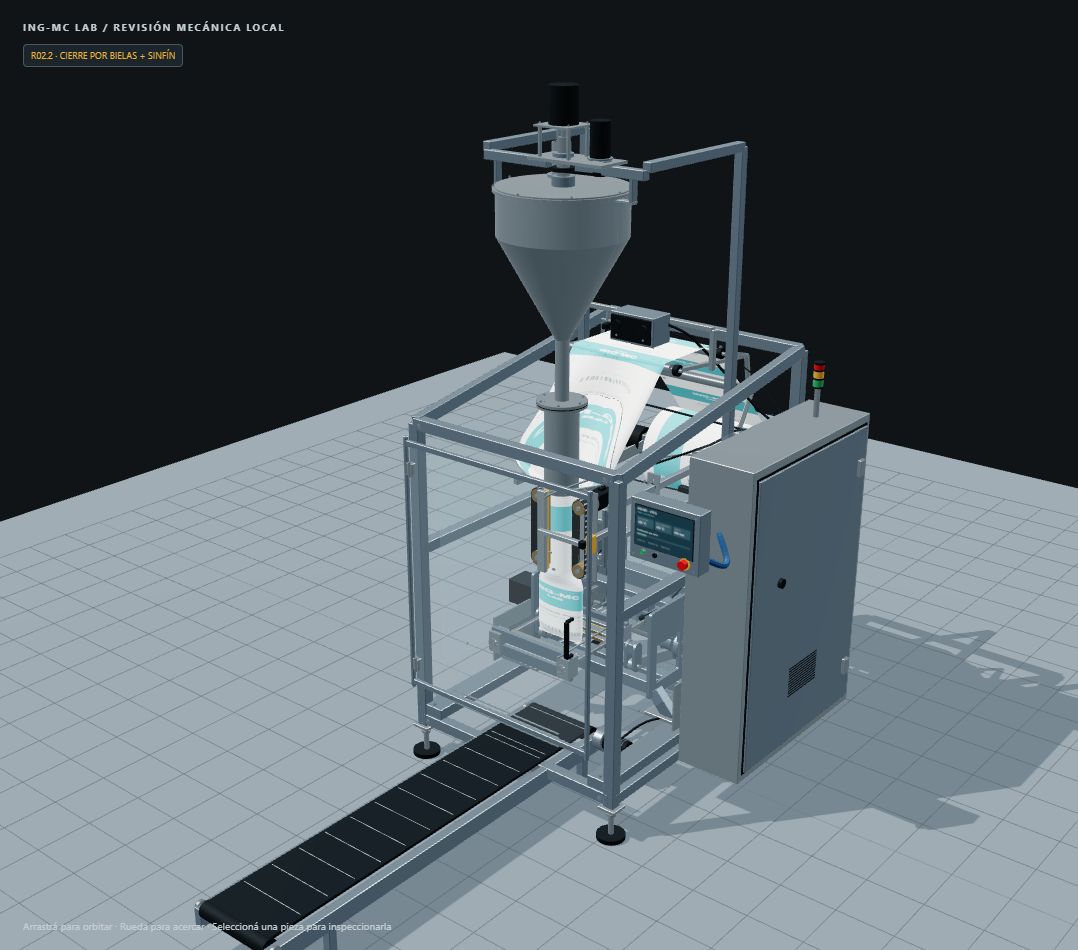
Una animación puede parecer correcta aunque las bielas se estiren o las mordazas se desplacen fuera del centro del tubo formador. Esta guía sigue el mecanismo real del modelo R02.2 y las comprobaciones que mantienen conectada su animación. Las dimensiones son cotas estimadas de un concepto, no especificaciones de una máquina.
Seguí el camino de fuerza representado
El modelo usa una envolvente de servo/reductor para girar un eje común con chavetas. Las palancas opuestas del eje accionan cuatro bielas de longitud fija. Estas desplazan la mordaza posterior y una placa de retorno unida a la mordaza frontal; barras de amarre guían el carro posterior. Un actuador separado mueve la cuchilla, que acompaña a la mordaza posterior y retorna antes de que las mordazas abran.
Es una arquitectura posible para sellado transversal intermitente, no la única configuración VFFS. ROVEMA describe en su serie BVI un accionamiento principal por servomotor para la estación de sellado transversal; Syntegon describe cuatro servomotores controlados de forma independiente en la transmisión de sellado SVX. Esas páginas sirven para comparar arquitecturas, pero su geometría, fuerza y producción no se pueden atribuir al concepto ING-MC.
Calculá la posición de la biela
Sea r el radio de la manivela, L la distancia entre centros de la biela y θ el ángulo de la manivela respecto al eje horizontal. El solver obtiene el alcance horizontal D del extremo de la biela medido desde el eje:
D(θ) = r cos(θ) + √(L² − (r sin(θ))²)En R02.2, r = 75 mm y L = 325 mm. En el cierre representado, θ = 12° y D ≈ 398 mm; en el extremo abierto, θ ≈ 108,794° y D ≈ 293 mm. El alcance cambia 105 mm. Las coordenadas simétricas mantienen centrado el tubo formador, por lo que cada mordaza se desplaza 105 mm en el modelo. La separación entre caras registrada pasa de 212 mm abierta a 2 mm nominales al cierre, con el film representado entre ellas.
La posición de cierre conserva 12° antes del punto muerto. Así la animación permanece en la misma rama geométrica; no representa un bloqueo por sobrecentro ni determina una fuerza útil de sellado. Cerca del punto muerto, la relación entre ángulo y movimiento se vuelve sensible a la geometría, la flexibilidad y la holgura. Torque del motor, eficiencia del reductor, cargas en los apoyos y fuerza de mordaza requieren cálculos separados con componentes y cargas reales.
Qué comprueban las pruebas del movimiento
El solver recalcula pasadores y extremos de biela en cada posición; no interpola por separado las dos mallas de mordaza. La prueba geométrica automática recorre 181 posiciones entre apertura y cierre y verifica que las cuatro bielas mantengan 325 mm, que los centros de las mordazas sigan simétricos respecto al tubo y que el giro conserve la rama anterior al punto muerto. El error numérico registrado está al nivel de la precisión de coma flotante; no es una tolerancia de fabricación.
En el visor VFFS interactivo, ejecutá el ciclo o avanzá por fases y seleccioná Transmisión de mordazas · sección. Revisá ambos extremos del eje, la placa de retorno, las barras guía y la cuchilla. Observá posiciones abierta, cerrada e intermedias: una isométrica atractiva no revela si una biela pierde su anclaje durante el recorrido.
Qué falta dimensionar para fabricar
Una estación real requiere definir el film y el proceso de sello, fuerza y tiempo de contacto, ciclos por minuto, motor y reductor, reacciones del eje y los rodamientos, flexión del bastidor, holguras de articulación, desgaste e interferencias del volumen barrido. Los 105 mm de recorrido y los 2 mm nominales sirven para revisar este concepto, no demuestran calidad de sello, capacidad productiva, seguridad ni fabricabilidad.
Para seguir el material y la secuencia, leé la guía del ciclo de sellado VFFS. Para distinguir pasos, solicitudes y realimentación en una secuencia, consultá recuperación PLC después de una parada.
